云 发 布-




30秒一段产品介绍视频,带你了解角钢 42CrMo钢管切割客户好评产品的功能、特点和使用方法。
以下是:河南漯河角钢 42CrMo钢管切割客户好评的图文介绍

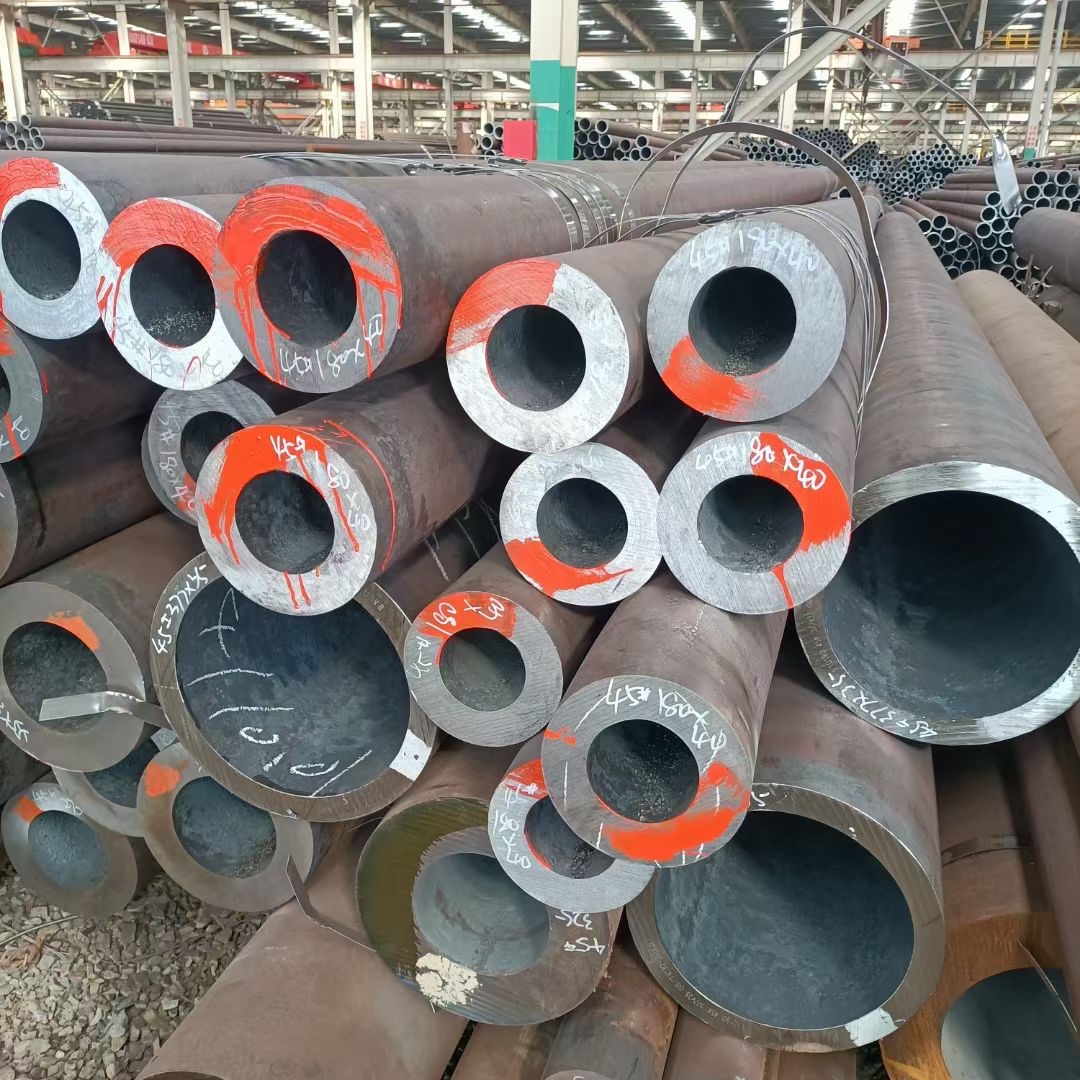
角钢 42CrMo钢管切割客户好评

角钢折弯一般可以采用以下几种方法:1.手工折弯法:使用手工工具如角钢钳、锤子等,按照需要的角度,逐渐将角钢折弯至所需形状。2.机械折弯法:使用角钢折弯机等机械设备,通过调整折弯机的下模具和上模具的间隙,将角钢折弯成所需的形状,效率高,精度高。3.火焰折弯法:将角钢加热至一定温度后,在一定的力量作用下,利用角钢的塑性,将其折弯成所需形状。4.冷弯折弯法:将角钢放置在冷弯机上,通过冷弯机上的滚轮和压辊,将角钢逐渐弯曲成所需形状,适用于大批量生产。


角钢焊接应注意的问题有哪些?1)质量问题及现象焊缝长度不够,焊缝表面不平整,有较大的凹陷、焊瘤,焊缝有咬边现象,焊条不合格,焊皮未敲掉,两接合Q345B角钢轴线不一致。(2)原因分析①焊工不熟练,没有取得焊工考试合格。②焊接完成后没有测量焊缝长度。③焊条不合格,或选用焊条规格不对。④焊接完成后,没有注意敲掉焊皮。⑤两根焊接的Q345B角钢,其搭接端部没有预弯。(3)措施①Q345B角钢焊接前,必须根据施工条件进行焊试,合格后方可正式施焊。焊工必须有考试合格证。②Q345B角钢接头采用焊接或帮条电弧焊时,应尽量做成双面焊缝。③Q345B角钢接头采用搭接电弧焊时,两Q345B角钢搭接端部应预先折向一侧,使两接合Q345B角钢轴线一致。④接头双面的长度不应小于5d,单面焊缝的长度不应小于10d(d为Q345B角钢直径)。⑤Q345B角钢接头采用帮条电弧焊时,帮条应采用于主筋同级别的Q345B角钢,其总截面面积不应小于被焊Q345B角钢的截面积。帮条长度,如用双面焊缝不应小于5d,如用单面焊缝不应小于10d(d为Q345B角钢直径)。⑥所采用的焊条,其性能应符合低碳钢和低合金钢电焊条标准的有关规定。⑦受力Q345B角钢焊接应设置在内力较小处,并错开布置⑧电弧焊接与Q345B角钢弯曲处的距离不应小于10倍Q345B角钢直径,也不宜位于构件的弯距处。⑨焊接时,焊接场地应有适当的防风、雨、雪、严寒设施,环境温度在5°C~-20°C时,应采取技术措施。低于-20°C时,不得虚焊。⑩焊接完成后,应及时将焊皮敲掉。


本公司坐落于郾城区岷江路与太行山北路交叉口东北100米漯河市淞江产业集聚区6幢,公司是集研发、制造、销售、服务于一体的大型综合性公司,拥有雄厚的技术力量和先进的生产设备以及科学的管理体制,公司主营产品 漯河本地附近冷拔方钢、河南漯河本地附近冷拔方钢,产品以良好的性能,精良的品质得到了广大客户的认可。 公司具有先进的质量保证体系和科学的检测手段,生产设备先进精良,产品性能达到标准。公司建立完善的质量保证体系,对产品实行严格的质量控制,确保产品达到质量标准,充分满足广大顾客需求。